Наше оборудование
Пн-Сб, с 09:00 до 18:00
+ 7 702 657 02 95
Для жалоб: +77756539237
Для заказов: info@zholares.kz
г.Алматы, ул. Немировича-Данченко, 18В
Пн-Сб, с 09:00 до 18:00
+ 7 702 657 02 95
Для жалоб: +77756539237
Для заказов: info@zholares.kz
г.Алматы, ул. Немировича-Данченко, 18В
| Габаритные размеры | 6800 × 900 × 1700 мм |
| Общая установленная мощность | 16,7 кВт |
| Подъем прижимной балки | Электрический |
| Скорость подачи | 14 / 20 / 23 м/мин |
| Толщина кромочной ленты | 0,4-3 мм |
| Толщина заготовки | 10-60 мм |
| Минимальная длина заготовки | 120 мм |
| Минимальная ширина заготовки | 100 мм |
| Рабочее давление воздуха | 0,6 МПа |
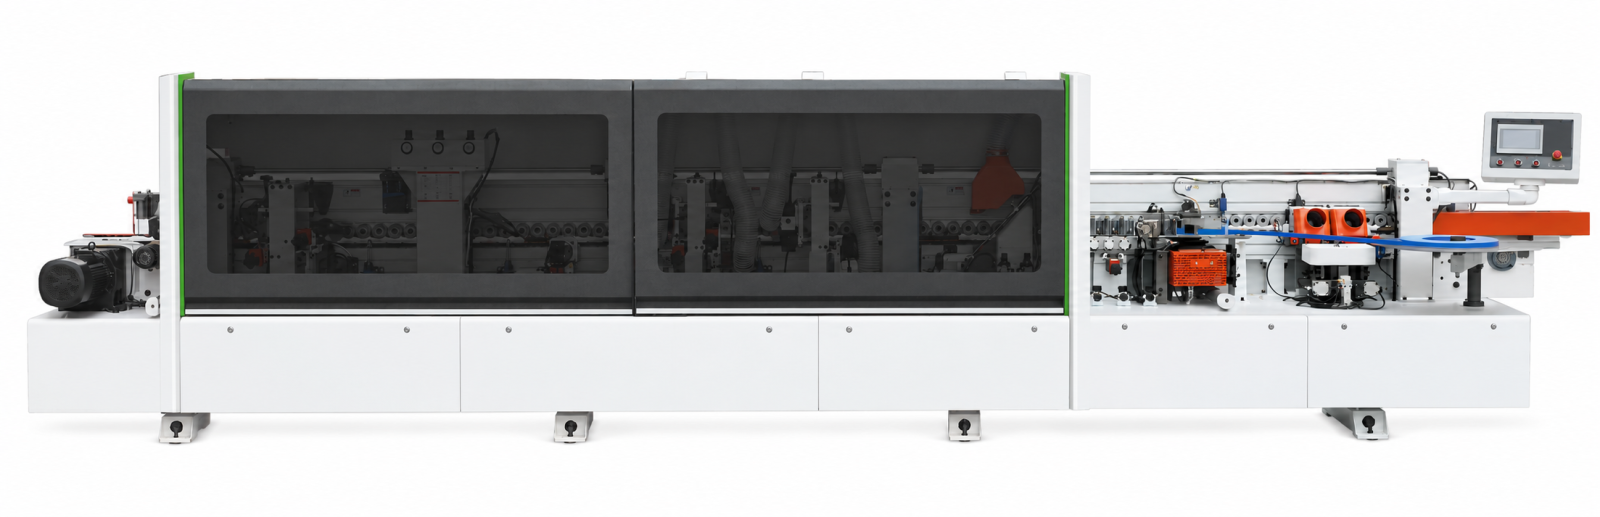
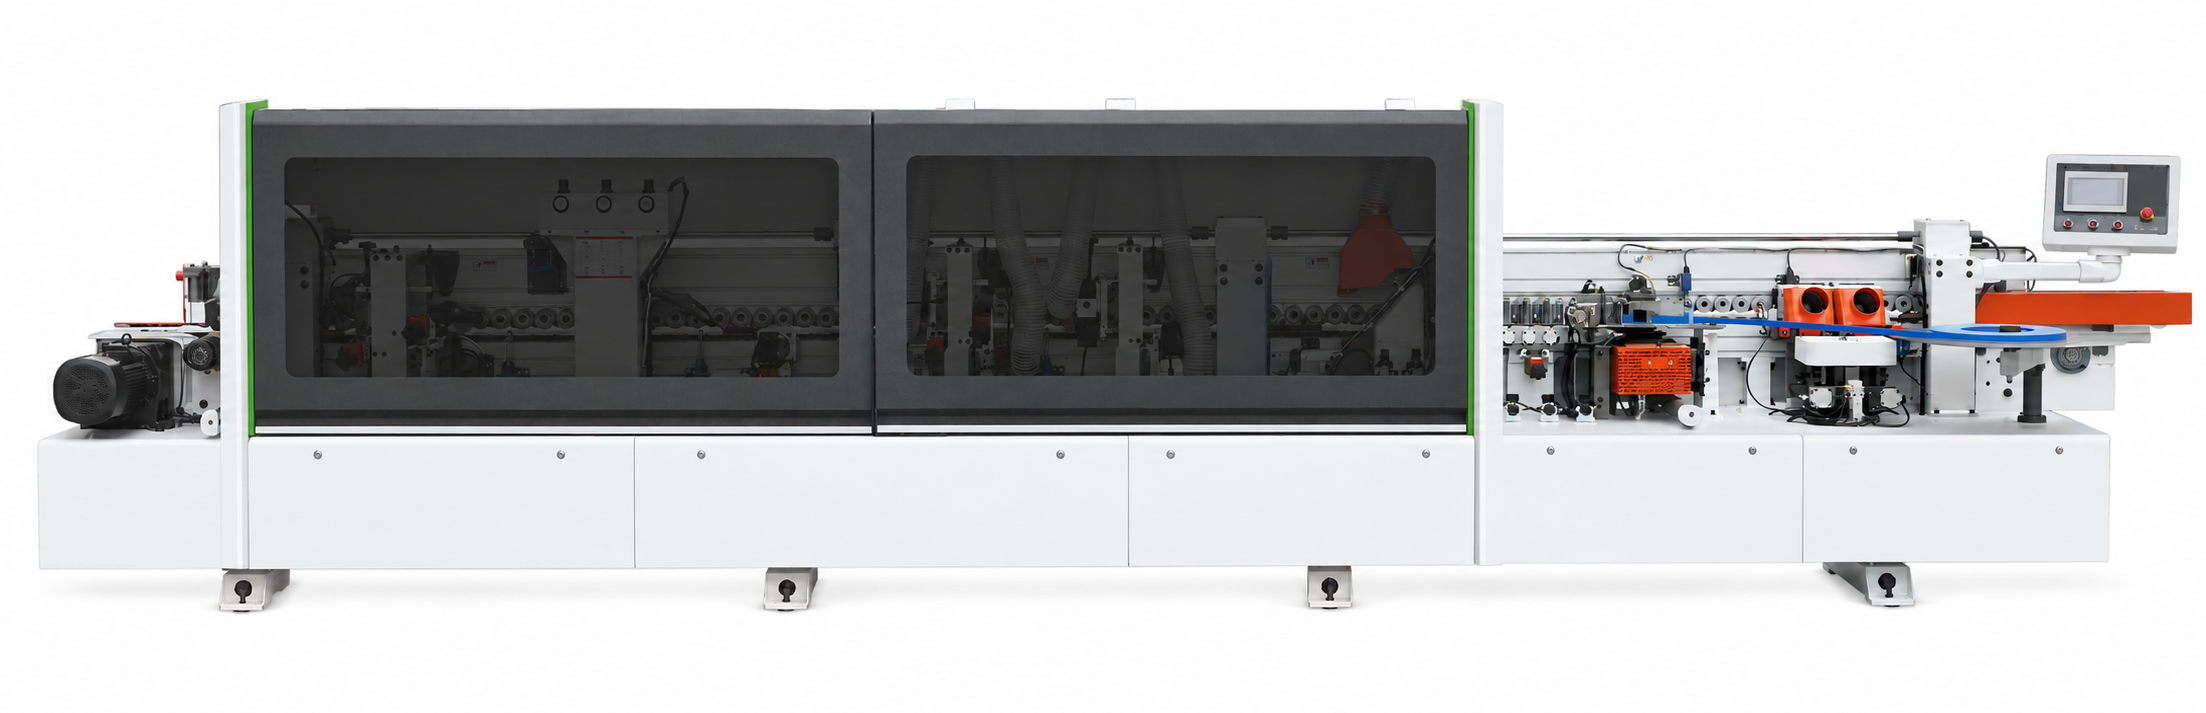
Станина сварена из листовой высокопрочной конструкционной стали. Она обладает высокой прочностью и устойчивостью. Поверхность прошла антикоррозионную обработку и окрашена методом высокотемпературного запекания.
Электрический подъем прижимной балки и управление с сенсорного экрана снижают трудоемкость, повышают эффективность и точность работы.
Четыре прижимных ролика увеличенного диаметра в сочетании с четырьмя пневмоцилиндрами обеспечивают плотное прижатие кромочной ленты к заготовке.
Предусмотрено нижнее расположение клеевой ванны для клея-расплава.
В приводе конвейера используется мощный мотор-редуктор известного бренда.
|
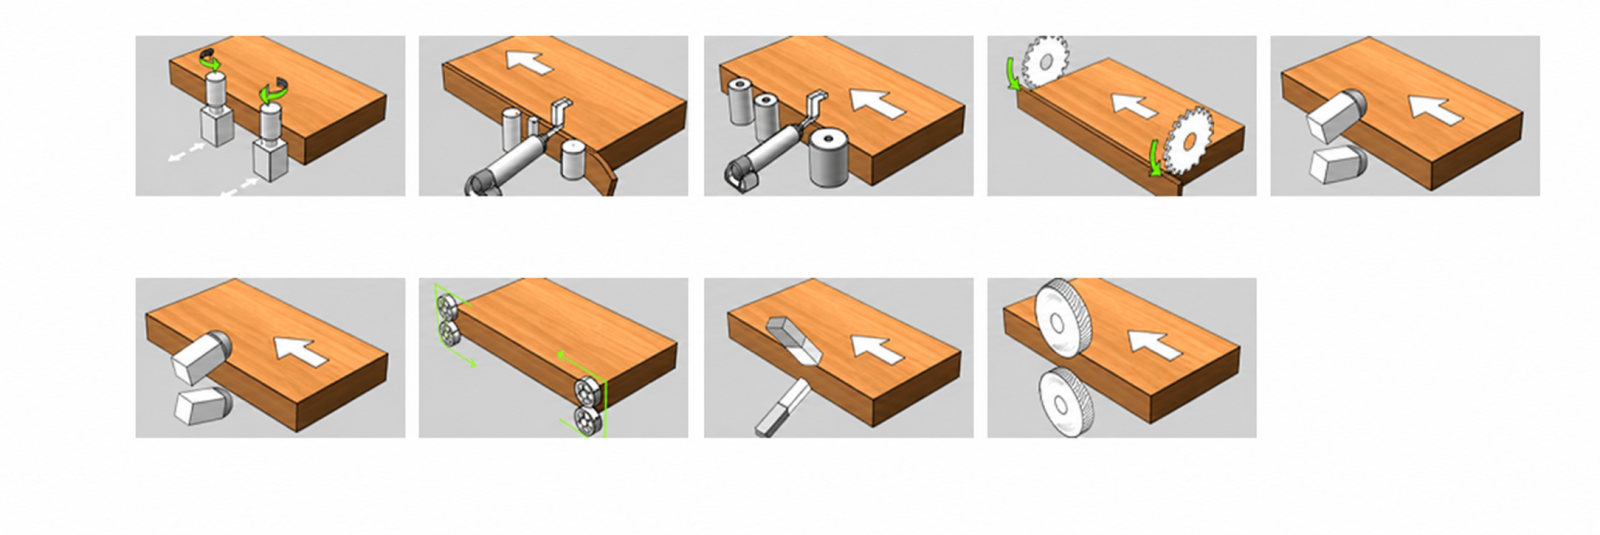
Предварительное фрезерование Максимальная глубина предварительного фрезерования — не более 1 мм. Фрезерный узел удаляет дефекты обрабатываемой поверхности: следы волнистости, заусенцы, сколы и отклонения от перпендикулярности. Благодаря этому кромочная лента плотнее прилегает к плите, а готовая кромка выглядит более цельной и аккуратной. |
|
|
Нижняя система нанесения клея Станок оснащен нижней клеевой ванной и системой нанесения клея-расплава
|
|
|
Прижим кромочной ленты Высокое усилие прижима обеспечивает плотное прилегание кромочной ленты. Излишки термоклея удаляются, клеевой шов становится тоньше, а качество облицовки повышается
|
|
|
Передняя и задняя торцовка Торцовочный узел оснащен линейными направляющими и ползунами, отличается высокой точностью и долговечностью. Система автоматической смазки направляющих продлевает срок службы оборудования. Узел быстро обрезает передний и задний свесы кромочной ленты. Точное пневматическое управление и позиционирование обеспечивают более стабильную обработку коротких и толстых заготовок.
|
|
|
Черновое и чистовое фрезерование Черновое фрезерование быстро снимает излишки кромочной ленты сверху и снизу заготовки и выравнивает кромку. Чистовое фрезерование формирует R-образный радиус на выступающих верхнем и нижнем краях кромочной ленты, обеспечивая их ровное и гладкое сопряжение с поверхностями плиты. |
|
|
Следящая обработка углов Выполняется скругление или снятие фаски на оклеенных углах заготовки, благодаря чему все четыре угла плиты становятся гладкими и аккуратными.
|
|
|
Циклевка кромки Узел формирует правильный радиус и сглаживает края. В зависимости от толщины кромочной ленты применяются два комплекта циклевочных ножей с различным радиусом. Операция завершает фрезерование и подготавливает кромку к полированию, обеспечивая высокое качество обработки. |
|
|
Полирование Полировальные узлы удаляют оставшиеся следы клея, делая кромочную ленту и поверхность плиты более гладкими и чистыми. |
|
|
Мотор-редуктор конвейера Для привода системы подачи применяется мотор-редуктор с закаленной поверхностью зубьев зубчатых колес. |
|
|
Обрезиненные опорные ролики Перед и после вспомогательной опорной балки установлены обрезиненные поддерживающие ролики. Они предотвращают удары и повреждение плит при подаче и выгрузке.
|
|


